Artykuł sponsorowany
Dlaczego geometria blistrów wpływa na współpracę z automatyczną linią pakującą żywność
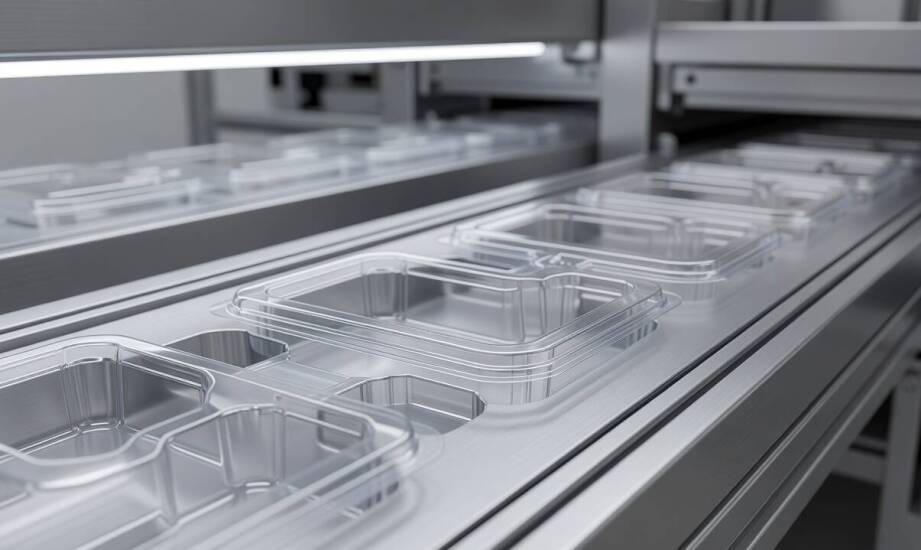
Na zautomatyzowanej linii pakującej żywność najdrobniejsza zmiana geometrii potrafi zatrzymać cały proces. Opakowanie nie wchodzi płynnie w gniazdo transportowe, tworzywo zacina zrobotyzowany mechanizm podający, a porcja produktu mija wyznaczone miejsce zgrzewu. Skutkuje to nagłym przestojem maszyny, koniecznością ręcznej interwencji operatora i drastycznym wzrostem liczby odrzutów na taśmie produkcyjnej. W skali wielozmianowej fabryki takie błędy w pozycjonowaniu generują mierzalne straty materiałowe i obniżają całkowitą wydajność zakładu.
Przeczytaj również: Prawo nieruchomości: wsparcie adwokata w sprawach związanych z zakupem, sprzedażą i wynajmem
Cechy blistra decydujące o stabilnym pozycjonowaniu
Głębokość głównego gniazda musi rygorystycznie odpowiadać tolerancjom urządzenia, aby zawartość leżała stabilnie podczas gwałtownych przyspieszeń i hamowań taśmy. Zbyt płytkie przetłoczenie wywołuje bezwładne przesuwanie się porcji żywności, natomiast zbyt głębokie utrudnia precyzyjne chwytanie przez przyssawki podciśnieniowe. Promienie naroży warunkują płynne wprowadzanie elementu w stalowe prowadnice maszyny bez generowania szkodliwych naprężeń. Tolerancje wymiarowe w termoformowaniu różnią się od formowania wtryskowego, dlatego projekt profilu wymaga precyzyjnego dostrojenia do kalibracji konkretnej linii pakującej.
Przeczytaj również: Wpływ regeneracji siłowników na wydajność maszyn budowlanych i przemysłowych
Rozmieszczenie form na pojedynczym arkuszu warunkuje równomierne podawanie z magazynku i minimalizuje ryzyko zakleszczenia w wąskich gardłach systemu. Płaszczyzna przylegania tworzywa do taśmy transportowej musi zapewniać pełny kontakt z powierzchnią roboczą maszyny, co drastycznie ogranicza przypadkowe drgania podczas szybkiego cyklu roboczego. Zakłady spożywcze oczekują stuprocentowej powtarzalności wymiarowej z partii na partię. Właściwie wyprofilowane blistry gwarantują, że czujniki optyczne bezbłędnie rejestrują ich pozycję, a układ podający separuje kolejne sztuki bez przerw.
Przeczytaj również: Kiedy można ubiegać się o zmianę alimentów w Legnicy? Kluczowe informacje dla rodziców
Jak zachowanie folii wpływa na pewność zgrzewu?
Sztywność zastosowanego materiału o grubości od 0,2 do 0,8 milimetra determinuje utrzymanie zadanej formy podczas intensywnego nagrzewania i zamykania górną warstwą zabezpieczającą. W wysokiej temperaturze stacji zgrzewającej zbyt miękka folia z PVC lub PET ulega niekontrolowanym deformacjom, co niszczy szczelność łączenia i grozi natychmiastowym wyciekiem wtłoczonej atmosfery modyfikowanej. Odpowiednio dobrana twardość tworzywa sprawia, że krawędzie przylegają idealnie płasko do gorącej matrycy.
Normy higieniczne narzucają stosowanie restrykcyjnych procedur przy wyborze surowca barierowego dla branży spożywczej. Aktualny standard BRCGS Packaging Materials wymaga od producentów wdrożenia rygorystycznej kontroli migracji cząstek do jedzenia, zachowania dobrych praktyk produkcyjnych (GMP) oraz pełnej identyfikowalności każdej partii folii. Zakład Produkcyjno-Handlowo-Usługowy „Terry” funkcjonuje w oparciu o ten certyfikat, co dokumentuje sterylność i bezpieczeństwo materiałów poddawanych obróbce termicznej. Opracowanie konstrukcji opakowania obejmuje więc pełną barierowość po procesie głębokiego termoformowania.
Próbne uruchomienie prototypu na docelowym sprzęcie klienta natychmiast weryfikuje miejsca ewentualnych kolizji mechanicznych. Podczas testów inżynierowie utrzymania ruchu oceniają dokładność pobierania, precyzję ułożenia na taśmie i ostateczną wytrzymałość zgrzewu. Zgromadzone parametry fizyczne pozwalają zmodyfikować promienie gięcia kołnierza albo wskazać grubszy gatunek folii jeszcze przed rozpoczęciem masowej wytwórczości.
Bezproblemowa praca szybkobieżnego automatu wynika ze ścisłego zgrania profilu tłoczenia, właściwości termicznych materiału i mechaniki samej maszyny pakującej. Żaden pojedynczy wymiar konstrukcyjny nie zapewnia optymalnej pracy samodzielnie. Podstawą utrzymania wysokiej wydajności konfekcjonowania pozostaje rygorystyczna kontrola tolerancji wytwarzania oraz weryfikacja modeli próbnych w warunkach rzeczywistych obciążeń zakładu.
Kategorie artykułów
Polecane artykuły

Znaczenie interdyscyplinarnego podejścia w leczeniu nowotworów

Dostosowanie projektów eko domów szkieletowych do indywidualnych potrzeb klientów

Rola filtropochłaniaczy w zapewnieniu bezpieczeństwa podczas demontażu materiałów azbestowych
